 EN


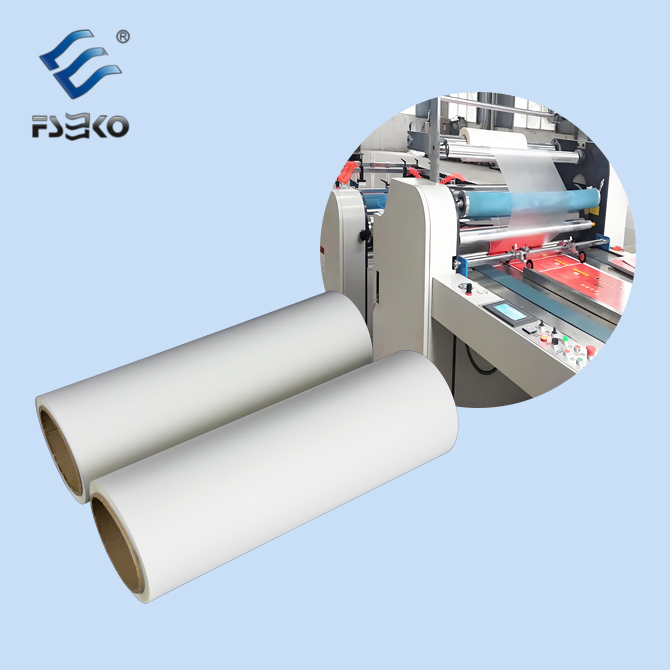
Mechanizm optyczny stojący za laminowaniem wysokopołyskowymi foliami wstępnie pokrytymi
Wysokiej jakości folia wstępnie pokryta nadaje charakterystyczny, polerowany wygląd dzięki spójnemu odbijaniu światła na laminowanej powierzchni. Standardowy papier ma mikronierówności, które rozpraszają padające światło, przytłaczając odcienie drukowane i zmiękczając ostrość krawędzi. Struktura wstępnie pokryta zapewnia trwałe osadzenie cienkiej, jednolitej warstwy kleju na podstawowej folii w trakcie produkcji, dzięki czemu gotowa powierzchnia leży płasko po przyklejeniu do podłoża. W typowym teście pomiaru połysku pod kątem 60 stopni klasy premium o wysokim połysku osiągają wyższe wartości połysku niż standardowe opcje laminowania, zgodnie z powszechnie uznawanymi wytycznymi optycznymi dotyczącymi materiałów do wykańczania druków. Taka jednolita refleksja nie tylko dodaje połysku – wzmocnia nasycenie kolorów poprzez ograniczenie utraty światła w porach papieru, co sprawia, że odcienie farby wyglądają głębiej, a szczegóły graficzne pozostają ostre nawet przy oglądaniu pod różnymi kątami. Niewielkie nierówności w rozkładzie powłoki stają się znacznie bardziej widoczne na powierzchni matowej, co oddziela wiarygodną, wstępnie pokrytą masę od tańszych alternatyw o niestabilnej płaskości powierzchni.
Kluczowe korzyści wydajnościowe w porównaniu z konwencjonalnym laminowaniem mokrym
Wiele zespołów przetwarzających przechodzi na wysokiej jakości folię z wcześniejszym pokryciem po wielokrotnych trudnościach z procesami klejenia mokrego. Systemy laminowania mokrego dozują klej ciekły bezpośrednio na miejscu, co wprowadza dodatkowe zmienne: wahania lepkości kleju, nieregularne rozprowadzanie, czas parowania rozpuszczalnika oraz pozostałości czyszczące na wałkach. Folie z wcześniejszym pokryciem zawierają już zintegrowany z podłożem klej aktywowany ciepłem, eliminując całkowicie obsługę kleju ciekłego na linii wykańczającej. Poniższa tabela przedstawia główne różnice wydajnościowe zaobserwowane w typowych przebiegach przetwarzania.
| Metryczny | Wysokiej jakości folia z wcześniejszym pokryciem | Laminowanie mokre – wykończenie połyskujące |
|---|---|---|
| Nakładanie kleju | Pokrycie naniesione fabrycznie, stała grubość warstwy | Naniesione na maszynie, podlega zmienności |
| Ryzyko zanieczyszczenia wałków | Niskie, minimalne przenoszenie kleju | Wyższe, wymagane częste czyszczenie |
| Podatność na srebrzenie | Niższy przy prawidłowo skalibrowanej temperaturze i ciśnieniu | Wyższy, wrażliwy na pokrycie farbą i wilgotność |
| Złożoność wymiany | Szybszy między zadaniami | Wolniejszy, wymagane są dostosowania systemu kleju |
| Emisja lotnych związków organicznych (VOC) | Minimalne | Zauważalna przy klejach opartych na rozpuszczalnikach |
Jedno przedsiębiorstwo konwertujące działające w wilgotnym regionie południowym śledziło wskaźniki wad podczas przełączania się między laminowaniem mokrym a wykorzystaniem zaprzedrukowanego, wysokiej połyskowości materiału. Zespół odnotował mniejszą liczbę plam srebrzystych oraz przypadków odwarstwiania się krawędzi po przejściu na zweryfikowaną, zaprzedrukowaną folię – szczególnie przy zadaniach o intensywnym pokryciu tonerem, które wcześniej powodowały partie wymagające poprawy. Przejście to nie wyeliminowało wszystkich wad, ale ograniczyło zakres zmiennych, które operatorzy musieli kontrolować podczas każdej produkcji.
W jaki sposób skład zaprzedrukowanej folii kontroluje typowe wady połysku
Połyskujące powłoki ujawniają każdy najmniejszy niedoskonały element, dlatego wybór składu materiału bezpośrednio wpływa na końcową wydajność. Zjawiska takie jak srebrzenie, tekstura skórki pomarańczy i zatrzymane mikrobanie są najczęściej zgłaszane w przypadku laminowania wysokopołyskowego. Srebrzenie objawia się jako delikatna, mleczna mgiełka tam, gdzie klej nie przylega w pełni do warstwy nadruku. Tekstura skórki pomarańczy powstaje, gdy klej rozprowadza się nierównomiernie pod wpływem ciepła i ciśnienia, tworząc subtelne faliste nierówności, które zakłócają odbicie światła. Dobrze zaprojektowana wysokopołyskowa folia z wcześniejszo naniesionym klejem osiąga równowagę między przepływem kleju a czasem jego utwardzania. Rozmiękcza się wystarczająco pod typowym ciepłem stosowanym w procesie laminowania, aby dopasować się do powierzchni nadruku, ale jednocześnie utwardza się szybko, by uniknąć nadmiernego przepływu i falistości. Producentom folii udaje się dostosować reologiczne właściwości kleju do typowych zakresów prędkości pracy laminatorów, zamiast zmuszać operatorów do pracy w wąskich i niestabilnych oknach procesowych. Nawet przy użyciu wysokiej jakości folii zawartość wilgoci w podłożu pozostaje istotnym czynnikiem. Wilgoć uwięziona wewnątrz papieru może wydostawać się pod rolką dociskową i zakłócać przyczepność, niezależnie od jakości folii.
Zgodność z operacjami konwersji w dół strumienia
Laminat o wysokim połysku musi wytrzymać cięcie, nacinanie, składanie oraz procesy wtórne, takie jak nanoszenie folii lub lokalne lakierowanie UV. Kruche warstwy folii pękają wzdłuż linii nacinania, podczas gdy słabo przyklejona folia odrywa się wzdłuż krawędzi wykroju. Niezawodna folia wstępnie pokryta o wysokim połysku zapewnia elastyczną przyczepność po laminowaniu, bez utraty stabilności połysku powierzchniowego. Operatorzy zgłaszają mniej przypadków pęknięć, gdy warstwa podstawowa folii i wstępnie naniesiony klej mają zgodne właściwości termicznego kurczenia się. Niezgodność współczynników kurczenia się powoduje naprężenia wewnętrzne po ostygnięciu laminowanego arkusza, co przejawia się np. zwijaniem się arkusza lub odwarstwianiem się krawędzi dni po ukończeniu obróbki. Testy zgodności powinny obejmować pełny stos: druk, farbę i podłoże – nie tylko samą folię. Niektóre produkty o wysokim połysku zapewniają oszałamiający połysk na zwykły papier pokryty, ale sprawdzają się słabo na drukach cyfrowych z grubą warstwą tonera, ponieważ energia powierzchniowa i skład farby wpływają na zachowanie zwilżania.
Praktyczne ograniczenia, które należy uwzględnić przy laminowaniu wysokiej połyskowości
Wstępnie pokryta folia o wysokiej połyskowości nie jest uniwersalnym ulepszeniem dla każdego zadania wykończeniowego. Silne, kierunkowe odbicie powoduje połysk pod bezpośrednim oświetleniem z góry, co może utrudniać czytanie drobnej czcionki w warunkach wystaw handlowych. Delikatne rysy na powierzchni są również bardziej widoczne na powierzchniach połyskliwych niż na matowych odpowiednikach. Te cechy oznaczają, że laminaty o wysokiej połyskowości lepiej nadają się do osiągania określonych celów wizualnych niż innych. Istotna jest także grubość podłoża. Bardzo cienkie i lekkie materiały mają tendencję do zwijania się po laminowaniu, nawet przy zastosowaniu stabilnego wstępnie pokrytego kleju. Operatorzy muszą dostosować nacisk w kładzie, prędkość linii i temperaturę zamiast polegać wyłącznie na folii w celu skompensowania niestabilności papieru. Warto również zauważyć, że przejrzystość laminatu o wysokiej połyskowości zależy od czystego obchodzenia się z materiałem przed laminowaniem. Pył, ślady oleju oraz kurz wywołany elektrycznością statyczną uwięziony na powierzchni styku pozostaną widoczne po zespoleniu, a połyskliwa powierzchnia jeszcze bardziej podkreśli te niedoskonałości.
Wskazówki dotyczące dostrajania procesu w celu uzyskania stabilnych efektów wysokiego połysku
Spójne wyniki uzyskuje się poprzez dostrajanie trzech powiązanych zmiennych: temperatury, nacisku w strefie przewodzenia (nip) oraz prędkości linii. Temperatura aktywuje wstępnie nakładany klej. Zbyt niska temperatura uniemożliwia pełne zwilżenie powierzchni, co prowadzi do efektu srebrzenia (silvering). Zbyt wysoka temperatura powoduje nadmierny przepływ kleju, co skutkuje paskami lub nagromadzeniem kleju na wałkach. Nacisk zapewnia kontakt na całej powierzchni arkusza, likwidując mikroskopijne przestrzenie powietrzne pomiędzy folią a drukiem. Prędkość określa czas przebywania zestawu w ogrzewanej strefie przewodzenia (nip). Niewielkie korekty jednej zmiennej zwykle wymagają odpowiedniej korekty innej zmiennej. Umiarkowane zwiększenie prędkości często wymaga niewielkiego podwyższenia temperatury, aby zachować pełną aktywację kleju. Operatorzy powinni wykonać krótkie próbki testowe na rzeczywistym materiale podkładowym i farbach używanych w danym zadaniu przed rozpoczęciem pełnej produkcji, dokumentując ustawienia zapewniające jednolite odczyty DOI (Distinctness of Image – stopień wyraźności obrazu). EKO zapewnia ścisłą jednolitość warstwy powłokowej oraz spójną wydajność kleju w swoich liniach folii z wstępnie naniesionym klejem, wspierając stabilne laminowanie wysokiej połyskowości w różnorodnych środowiskach obróbki druków.
Spis treści
- Mechanizm optyczny stojący za laminowaniem wysokopołyskowymi foliami wstępnie pokrytymi
- Kluczowe korzyści wydajnościowe w porównaniu z konwencjonalnym laminowaniem mokrym
- W jaki sposób skład zaprzedrukowanej folii kontroluje typowe wady połysku
- Zgodność z operacjami konwersji w dół strumienia
- Praktyczne ograniczenia, które należy uwzględnić przy laminowaniu wysokiej połyskowości
- Wskazówki dotyczące dostrajania procesu w celu uzyskania stabilnych efektów wysokiego połysku